Производи
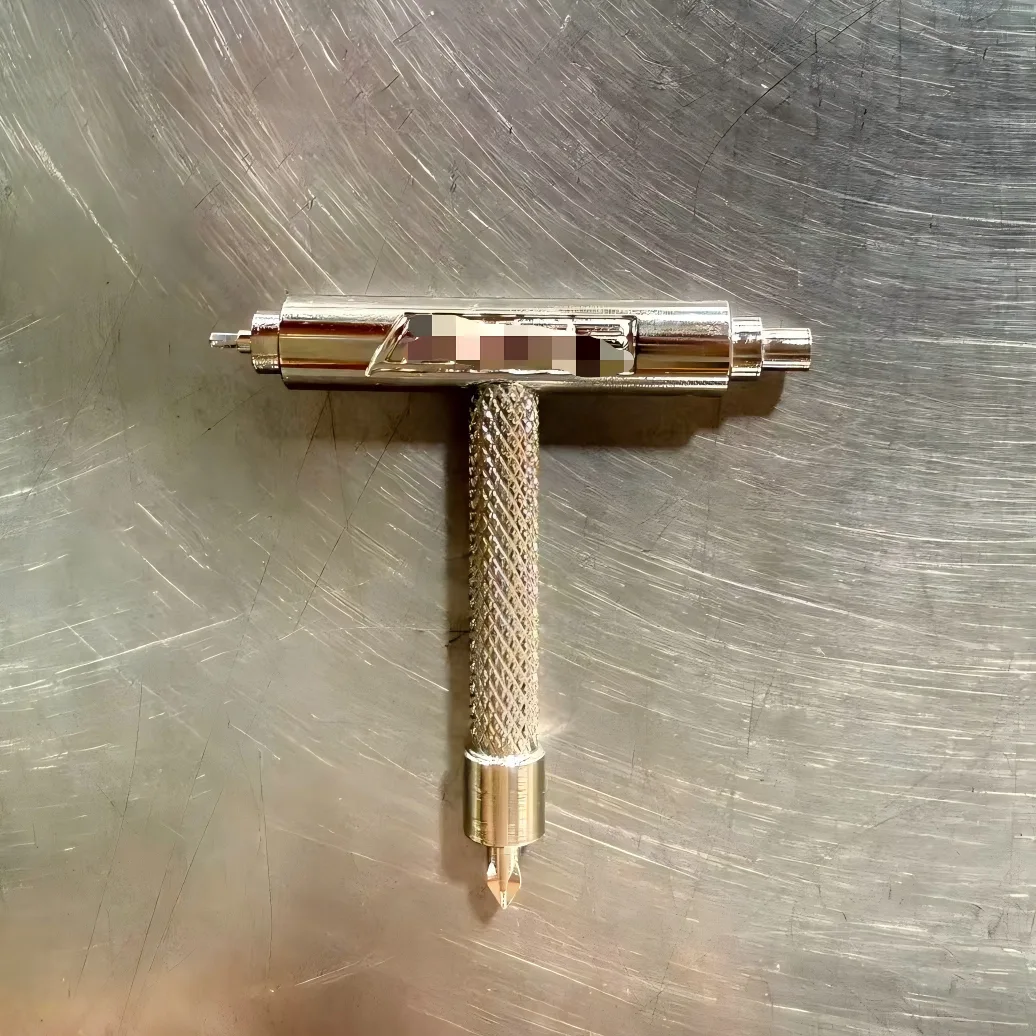
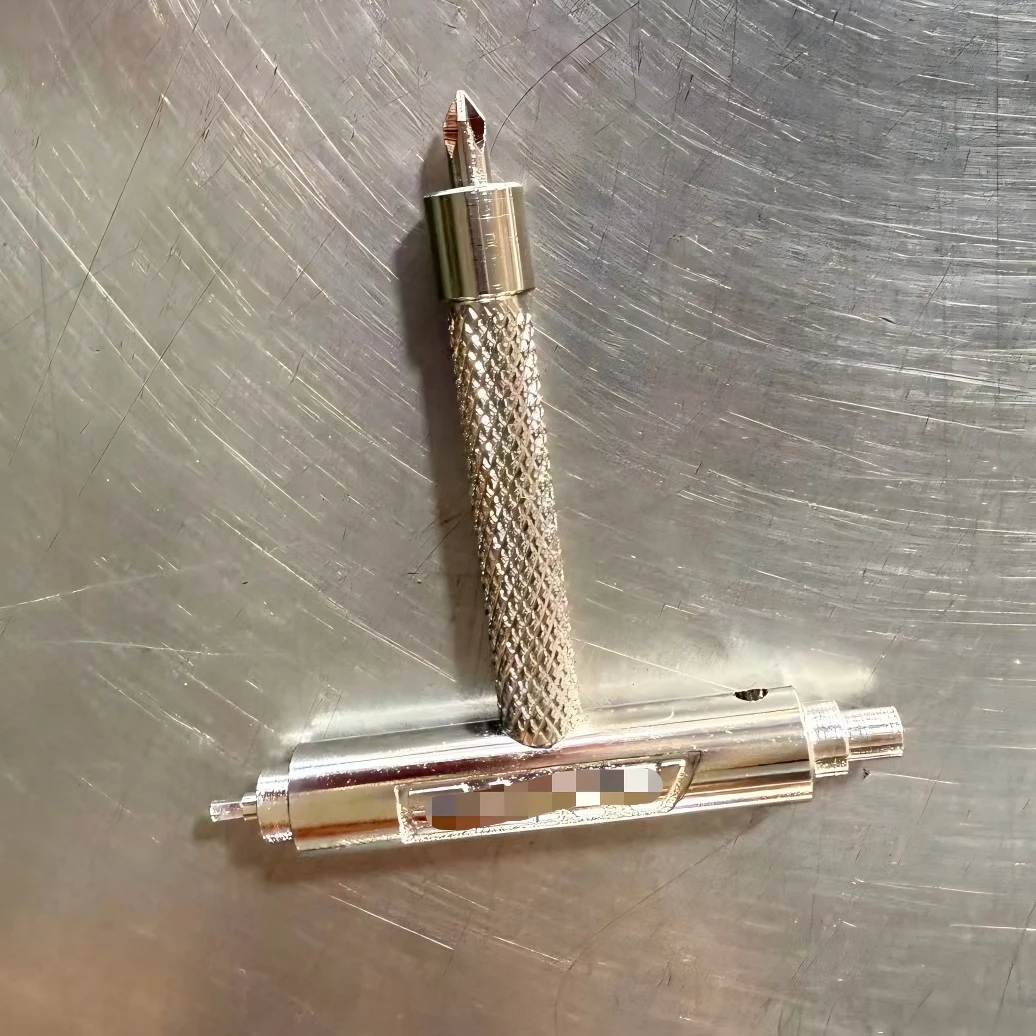
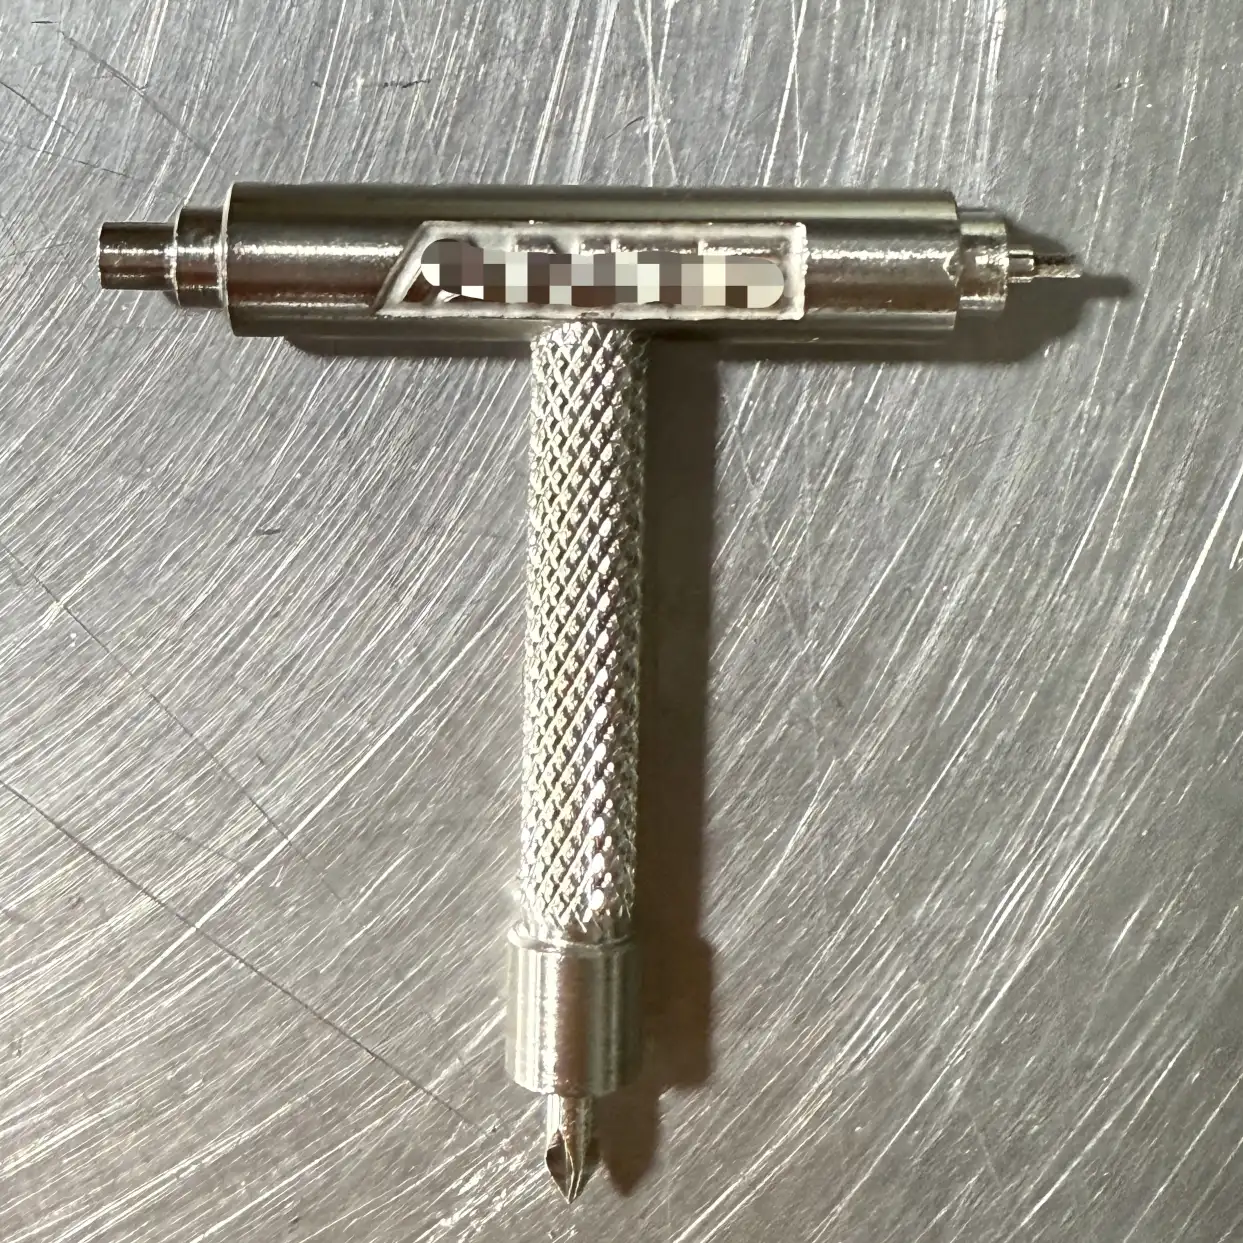
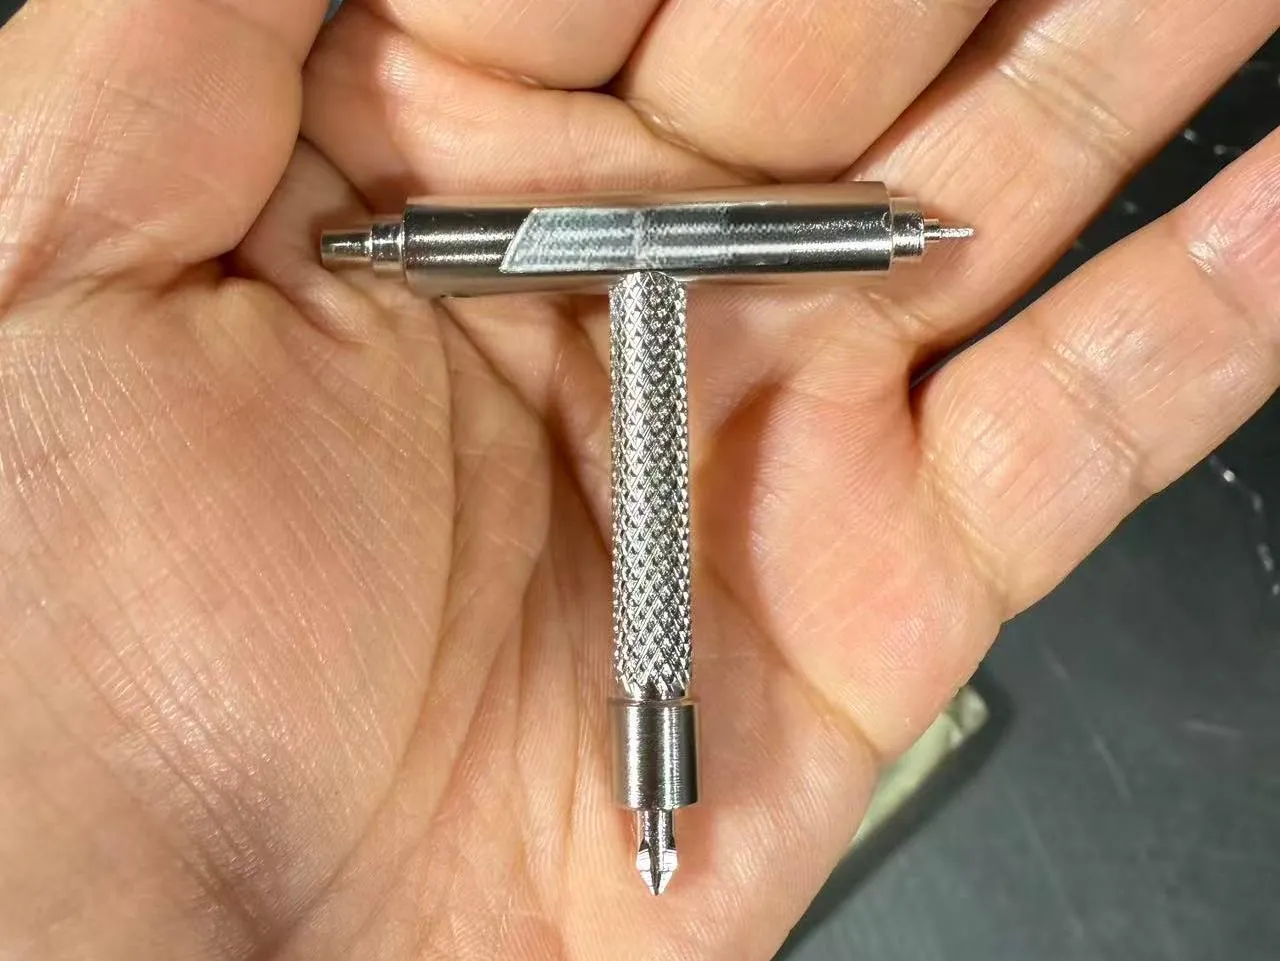
Алатка за машинерија со Т-рачка од нерѓосувачки челик
  • Алатка за машинерија со Т-рачка од нерѓосувачки челикАлатка за машинерија со Т-рачка од нерѓосувачки челик
  • Алатка за машинерија со Т-рачка од нерѓосувачки челикАлатка за машинерија со Т-рачка од нерѓосувачки челик
  • Алатка за машинерија со Т-рачка од нерѓосувачки челикАлатка за машинерија со Т-рачка од нерѓосувачки челик

Алатка за машинерија со Т-рачка од нерѓосувачки челик

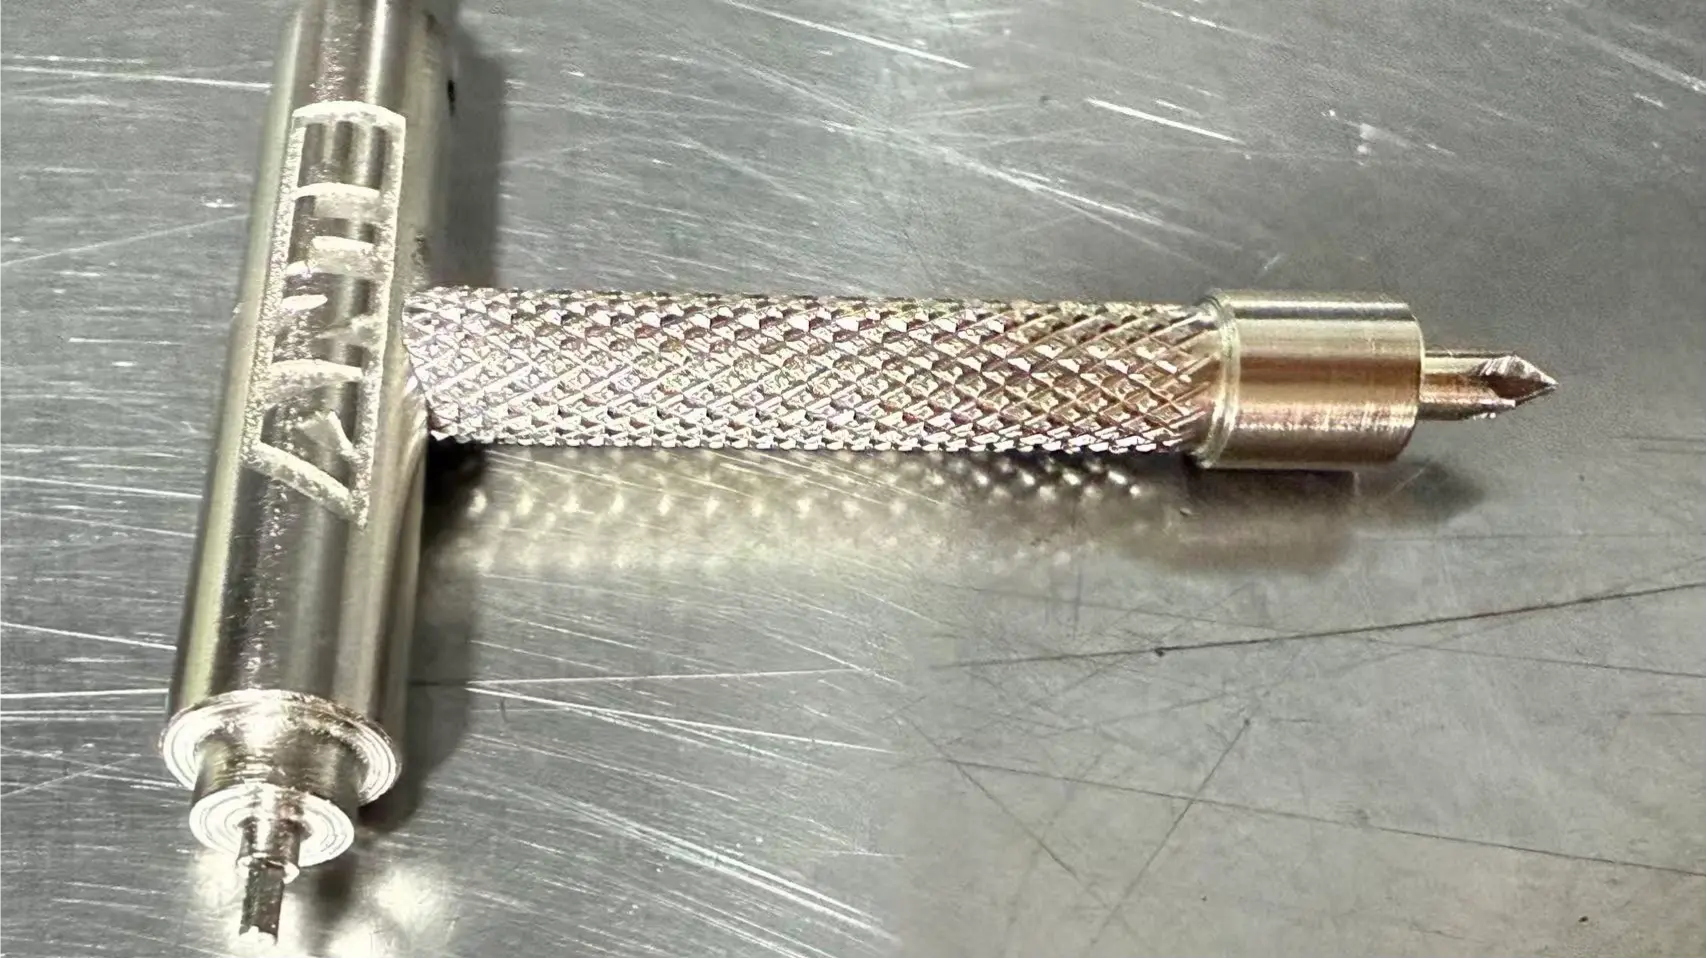
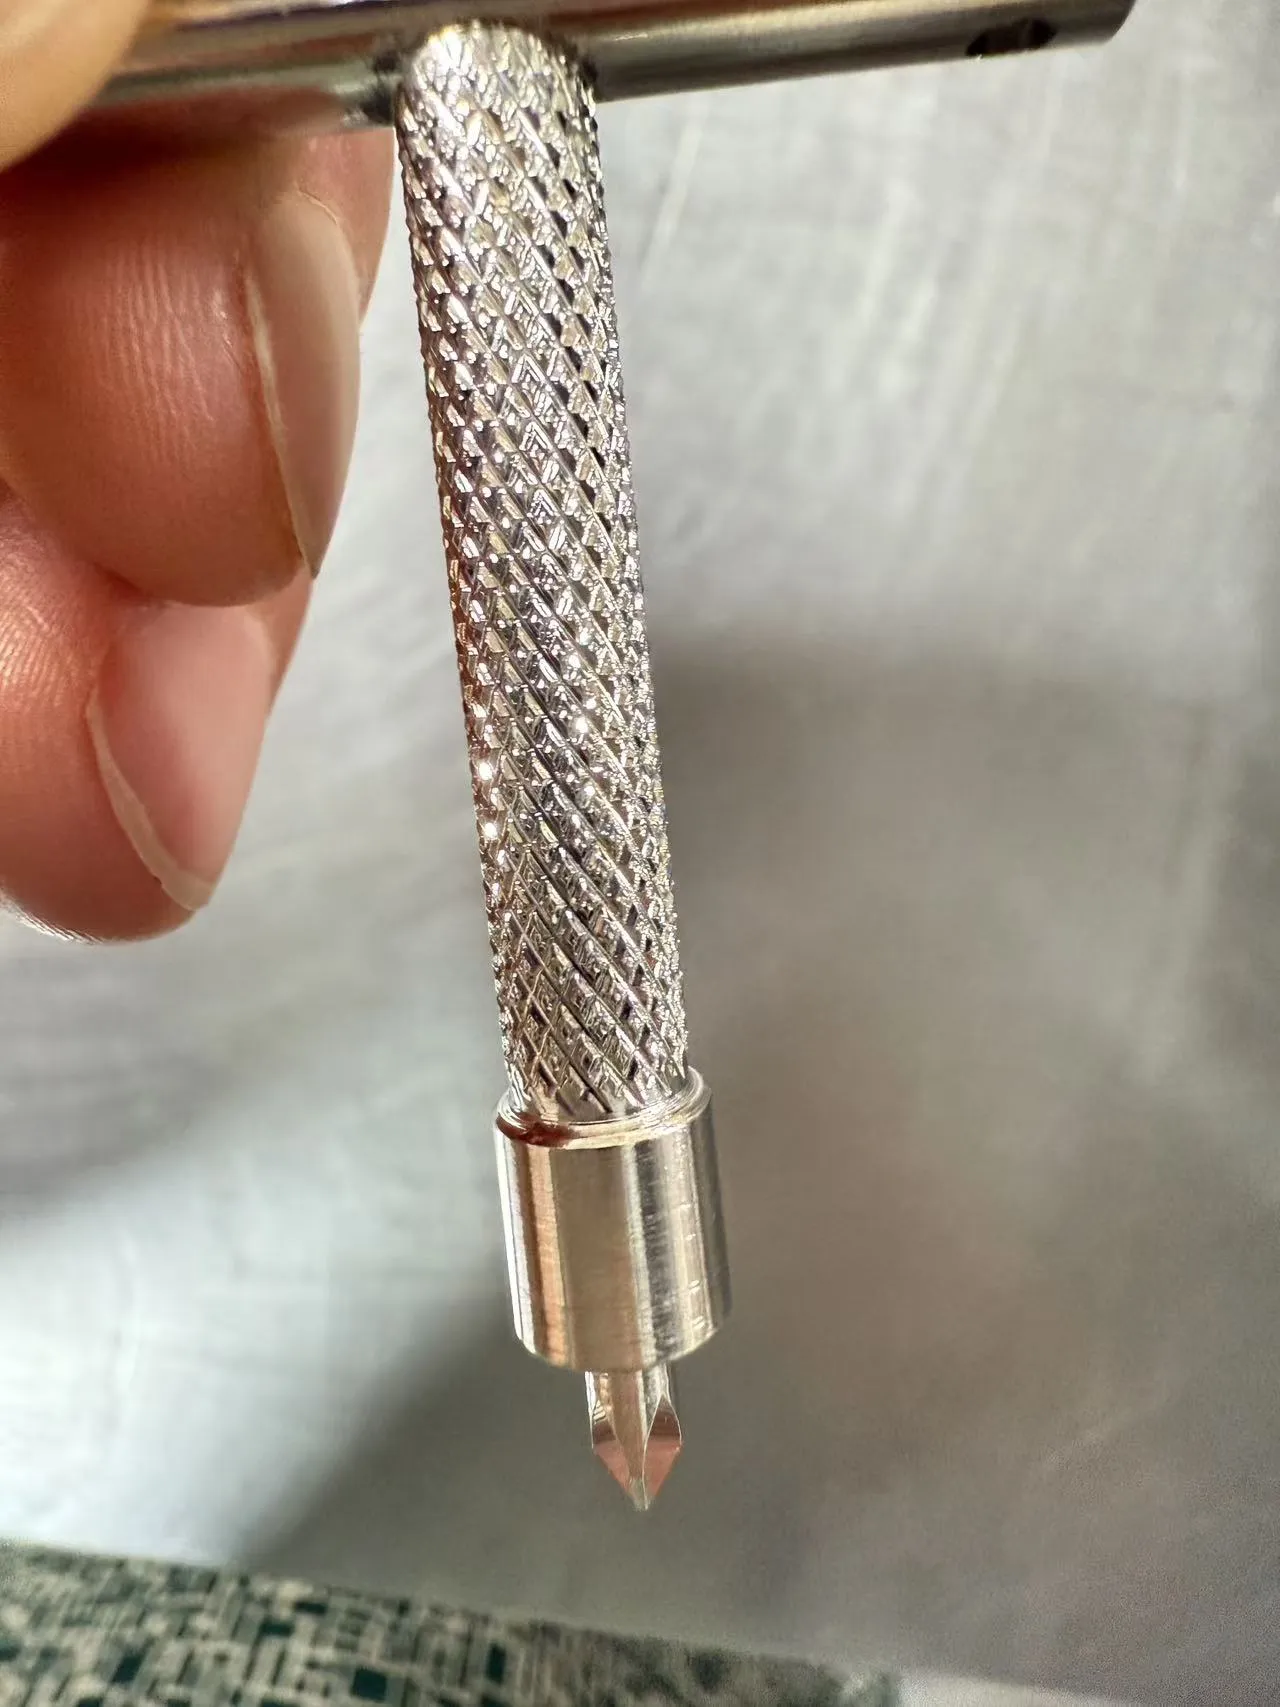
Tuoyuan Metal го произведува алатот за машинерија со рачка од нерѓосувачки челик во својата фабрика во Кина во Кингдао. Ги пресекуваме браздите, конецот и рамото во едно вртење на брзи ЦНЦ стругови, држејќи го дијаметарот на стеблото до ±0,01 mm и права или дијамантска шема според DIN 82. Големите нарачки се испорачуваат со сертификати за материјал и 48-часовен одговор за квалитет. Испратете цртеж за понуда.
    Оценка: 5.0
    (Број на рејтинг: 1)

    Туојуан металго прави алатот со Т-рачка со виткање од нерѓосувачки челик за машини во нејзината фабрика во Кина, од сирова шипка до спакуван картон во една работилница. Стеблото е свртено и навојно во истото поставување што го формира држачот, така што лицето за седење останува квадратно со оската на конецот. Цитираме од цртеж наместо од каталог, примерок за 3 до 5 дена и ги потврдуваме MOQ, прекините на цената и времето на испорака со понудата.

    Главните предности

    · Зафат што држи со мрсни раце

    Моделот се валани, не се сече, така што гребенот останува тврд, а текстурата продолжува да работи по пасивацијата. Оператор со ракавици или масло на прстите може да ја примени последната четвртина од вртењето без да се лизне.


    · Едноделна јачина на раскрсницата

    Онаму каде што дозволува цртежот, шипката и стеблото доаѓаат од едно парче шипки. Точката што го носи вртежниот момент нема заварување, нема притискање и нема спој за да работи лабаво.


    · Нишки што се повторуваат од серијата во серијата

    Нишките се мерат со мерачи на go/no-go во фиксни интервали за време на трчањето, така што конецот одобрен на примерокот е конецот што пристигнува во кутијата.


    · Изграден за перење и должност на отворено

    304 и 316 делови се пасивираат по обработката. Моделот дава место за исцедување на течноста наместо да ја држи на површината.


    · Земање примероци за 3 до 5 дена

    Ние обработуваме од вашиот цртеж, го отсекуваме првиот напис и го испраќаме со измерените вредности пред да се обврзете на нарачка за производство.


    · Може да се заменат без промена на дизајнот

    Бидејќи стеблото е навојно на вашиот цртеж, делот обично паѓа во постоечка машина, прицврстувач или фитинг на резервоарот.


    · Едно семејство за цртање, а не каталог

    Ако користите неколку тела или типови на машини, ние го консолидираме опсегот во едно семејство на цртежи со заеднички чекор и должина, така што операторите престануваат да мешаат делови.

    Технички податоци

    Параметар Стандарден опсег
    Име Алатка за машинерија со Т-рачка од нерѓосувачки челик
    Материјал 303, 304, 316 нерѓосувачки (по цртеж)
    Конец за стебло М4 - М16 метрика; UNC / UNF на барање
    Дијаметар на стеблото 3 мм - 25 мм
    Дијаметар на шипката за зафат 8 мм - 40 мм
    Должина на зафат 25 мм - 120 мм
    Целокупната должина 40 мм - 250 мм
    Толеранција на димензии ±0,01mm стандард; ±0,005mm на избраните карактеристики
    Шема на клешти Прав, дијамантски или спирален според DIN 82
    Површинска завршница Ra 0,8 - 1,6 µm како машински; полиран на барање
    Површинска обработка Пасивација, полирање, минирање со мониста, позлата
    Инспекција Мерачи на конци, CMM, микроскоп за алат, тестер за грубост
    Систем за квалитет ISO 9001; SGS / TUV инспекција на барање


    Каде се поставени овие рачки

    Купувачите ја нарачуваат оваа шема за рачно управувани точки за затегнување и прилагодување низ постројките и опремата:

    1.Рачки за заклучување на штитниците на машината, вратите и капаците за проверка

    2. Прилагодување рачки на лизгалки, шини и водичи

    3. Држете ги прицврстувачите на тела за заварување и склопување

    4. Исцедете, проветрете и испуштете ги приклучоците на резервоарите, пумпите и цевките

    5. Повторно наместете ги рачките на местата каде што пукна оригиналната пластична рачка

    6. Индексирање и лоцирање на рачките на плочите за алати

    Како се сечат грмушките и конецот

    Четири точки одлучуваат дали делот работи во вашето склопување. На алат со Т-рачка со виткање од нерѓосувачки челик за машини, конецот е ретко проблем - стисокот, седиштето и дијаметарот на шипката се.


    Тип на шема:Директните брави (DIN 82 RGV) најсилно се фаќаат во насока на вртење. Дијамантското грло се спротивставува на лизгање кога операторот исто така влече. Спирален седи помеѓу двете, често каде што шипката треба да индексира во однос на задржувањето.


    Pчешање и длабочина:Обично трчаме теренот од 0,5 mm до 1,0 mm. Погруб теренот се фаќа посилно, но му треба поголем притисок за формирање, што е важно на тенките шипки. На 304 материјалот брзо се стврднува, така што го контролираме бројот на пропусници и течноста за ладење.


    Дијаметар по свиткување:Материјалот се поместува наместо да се отстранува, така што надворешниот дијаметар расте. Ние го димензионираме празното пред ролната, така што готовиот гребен ќе се спушти на фигурата на цртежот и го проверуваме дијаметарот на гребенот.


    Рамо и седиште:Долната страна на шипката е лицето за седење. Со држење на квадрат до оската на конецот во рамките на 0,05 mm, се запира да се ниша рачката кога е затегната.


    Должина на зафат:Два до три пати повеќе од дијаметарот на шипката одговара на рачно затегнување. Подолгата шипка се врти со помал напор, но се наведнува под оптоварување, па кажете ни го целниот вртежен момент и ние ќе го провериме делот.

    Оценки на челик и површински опции

    Оценката ја следи должноста, а не ценовникот. Ние ги чуваме оценките што се користат најчесто како залиха од шипки, така што првиот примерок не чека на испорака во мелница.

    Одделение Зошто е избрано Типична должност
    303 (1.4305) Слободна обработка; сулфурот помага во кршење и формирање на жлебови Рачки со голем волумен, мали стеги, рачки за индексирање
    304 (1.4301) Општа отпорност на корозија; лесен за чистење Рамки за машини, опрема за храна во непосредна близина, лабораториски тела
    316 / 316 L (1,4404) Молибденот е отпорен на хлориди и хемикалии за миење Морски хардвер, хемиска фабрика, млечни производи и фармацевтски производи
    4140 легиран челик Зацврстена цврстина каде што стеблото носи товар Тешки стеги и приклучоци за печат (позлатени)


    Внатре во продавницата што ги прави

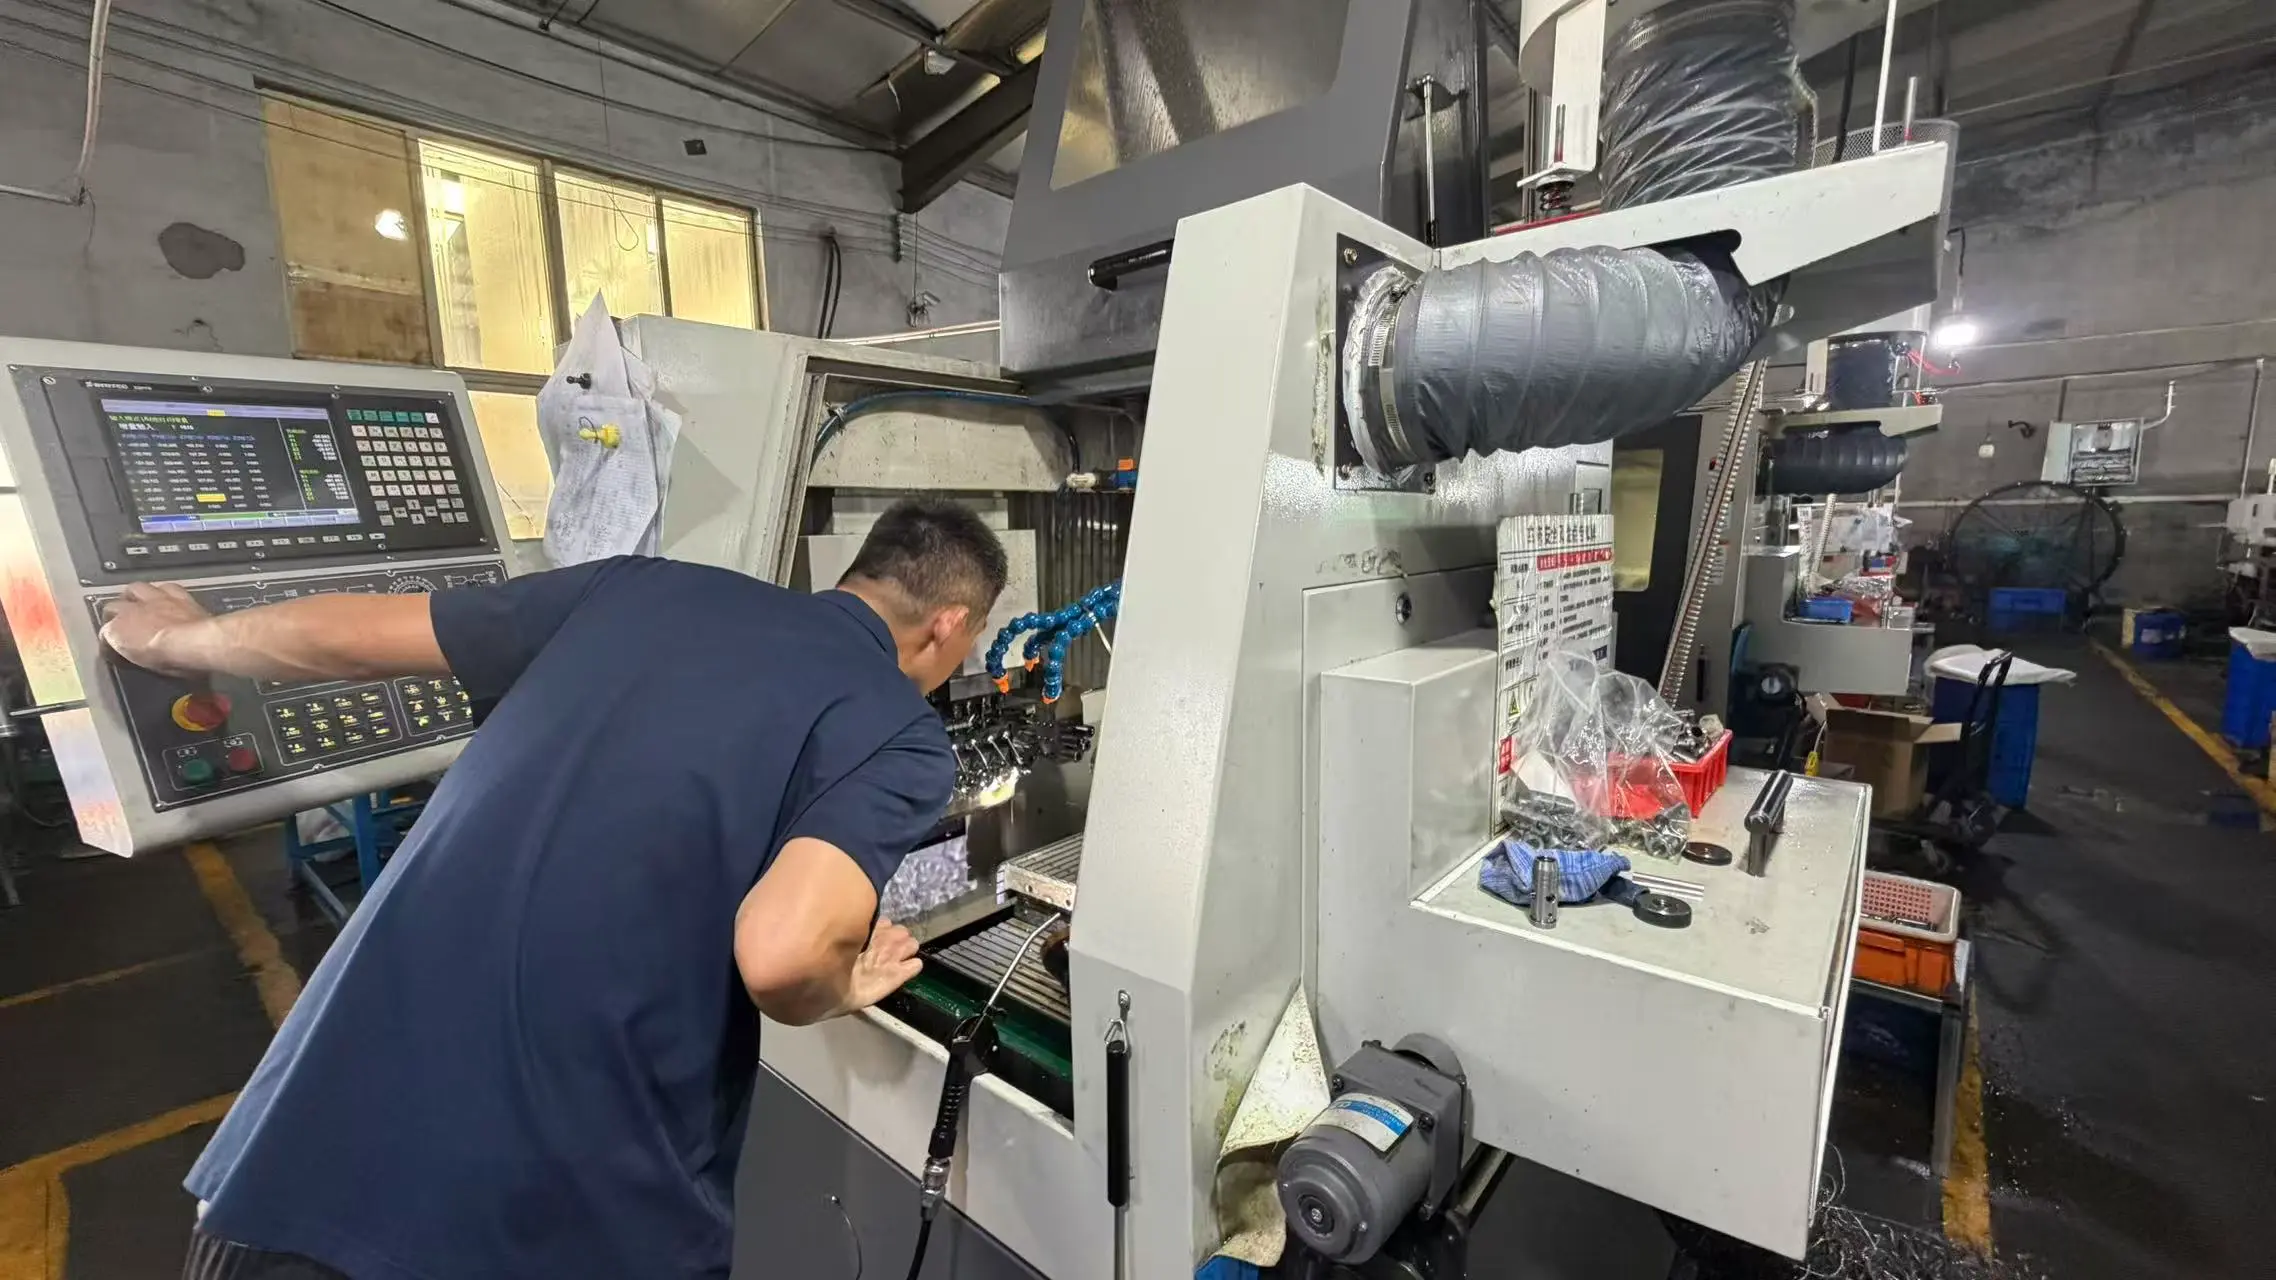
    Сè што е на цртежот на алатот за машинерија со рачка од нерѓосувачки челик се случува во една фабрика во округот Џимо, Кингдао. Ниту една операција не се купува, така што нема јаз во квалитетот помеѓу добавувачите.

    Опрема:10 стругови со централно дупчење со двојно вретено, 20 прецизни CNC стругови со голема брзина, 5 центри за обработка и 30 автоматски стругови.


    Отпечаток:Стандардна работилница од 5.000 m² со внатрешни линии за пасивација, полирање и позлата, управувана на ERP систем.


    Редоследот на процесот:Сечење на шипки - вртење и виткање во едно поставување - провојување - бришење - пасивација - проверка - пакување.


    Систем за квалитет:ISO 9001, со SGS или TUV инспекција од трета страна договорена на барање.


    Капацитет и залиха:Годишното производство надминува 100 милиони прецизни метални делови, а планираните залихи се чуваат за повторливи купувачи.

    Употреба, нега и замена на терен

    Рачно ракуваниот фитинг заработува за тоа како се однесува после една година смени, а не на цртежот.

    · Валаната шема не се носи мазно како што сече. Ако стисокот падне, гребенот е срамнет со чекан или клуч за цевки наместо со нормална употреба

    · Избришете го конецот и лицето за седење пред повторно да го наместите; Гризот заробен под седиштето е она што ја отпушта рачката повторно да работи

    · На опремата за миење, повторно проверете ја затегнатоста после првата недела, а потоа на секој сервисен интервал, бидејќи не'рѓосувачките навои се таложат поинаку од обложениот челик

    · Чувајте по еден резервен по тела на полицата. Заменливиот конец влегува без промена на дизајнот кога доаѓа од истото семејство на цртежи

    Кажете ни го вртежниот момент на работната рака и ќе ја потврдиме должината на шипката што нема да се наведнува под неа

    Мерење на она што е важно на рачка

    Три мерења одлучуваат дали стисокот се чувствува точно во раката и го задржува вртежниот момент во употреба, и сите три одат на рекорд.

    · Дијаметар на гребенот по свиткување, бидејќи ролната го зголемува надворешниот дијаметар и готовата големина е она што го истакнува цртежот

    · Дијаметарот на чекорот на конецот и формата на крилото, потврдени со мерачи за одење/забрана наместо со чувство

    · Истекување помеѓу стеблото и лицето за седење, проверено на CMM и задржано на 0,02 mm

    · Висината на гребенот и ширината на гребенот, измерени со микроскоп за алати на деловите од примерокот

    · Површинска завршница на конецот, бидејќи триењето на конецот е она што го чита вртежниот клуч

    Случај со клиент: продавница за алатки во САД

    Продавница за алати во САД ни дојде со проблем наместо цртеж. Нивните рачки за заварување беа купени од тројца продавачи, а рачките не се совпаѓаа, па операторите продолжија да посегнуваа по погрешниот. Го консолидиравме опсегот во една фамилија на цртежи, ги стандардизиравме висината и должината на гребенот и ласерски го означивме секој држач со бројот на прицврстувачот. Првата пратка опфати 14 броеви на делови. Нивниот менаџер за набавки напиша: „Крапите се идентични со примероците и ознаките ги прекинаа мешаниците на подот. Повторното нарачување сега е единствена е-пошта со количини.'

    Најчесто поставувани прашања

    П1: Која шема треба да ја специфицираме на алат со рачка Т-рачка со виткање од нерѓосувачки челик за машини?

    О: Директно свиткување за дел свртен со рака, дијамантско виткање каде што влече и операторот. Испратете го вртежниот момент и ние ќе ви препорачаме чекор и дијаметар на шипката со понудата.


    П2: Дали конецот и рачката може да се обработат концентрично?

    О: Да. Свртувањето на двете во едно поставување го задржува лицето на седењето во квадрат до оската на конецот во рамките на 0,05 mm и истекот на стеблото на 0,02 mm, и двете потврдени на CMM.


    П3: Дали ги снабдувате навртките за парење, подлошките или пружините?

    О: Ние правиме. Бидејќи истите стругови го прават хардверот за парење, можеме да ја цитираме рачката како комплет со навртка, мијалник и игла за држење усогласени со истата класа на навој.


    П4: Која е минималната нарачка и времето на носење?

    О: MOQ зависи од големината на шипката и дали е потребна алатка; и двете се потврдуваат со цитатот. Земањето мостри трае од 3 до 5 дена, а производните делови се испорачуваат за 7 до 15 работни дена.


    П5: Можете ли да го означите секој дел со нашиот број?

    О: Да. Ласерското обележување на крајот на шипката или на лицето за седење е достапно во OEM проектите и ја одржува следливоста на сериите директно на ваша страна. Волуменските цени за алатот со Т-рачка со виткање од нерѓосувачки челик за машини ја следат големината на шипката и барањата за означување.

    Испрати барање
    Контакт Инфо
    • Адреса

      Село Xishanqian, улица Huanxiu, округ Џимо, градот Кингдао, провинција Шандонг, Кина

    • Е-пошта

      Lucky@topmachinings.com

    За прашања за прецизно свртени делови, прецизни компоненти за обработка, компоненти обработени со CNC или ценовници, ве молиме оставете ни ја вашата е-пошта и ние ќе стапиме во контакт во рок од 24 часа.
    Оценка:
    5.0
    X
    Ние користиме колачиња за да ви понудиме подобро искуство во прелистувањето, да го анализираме сообраќајот на страницата и да ја персонализираме содржината. Со користење на оваа страница, вие се согласувате со нашата употреба на колачиња. Политика за приватност
    ОтфрлиПрифати