Производи
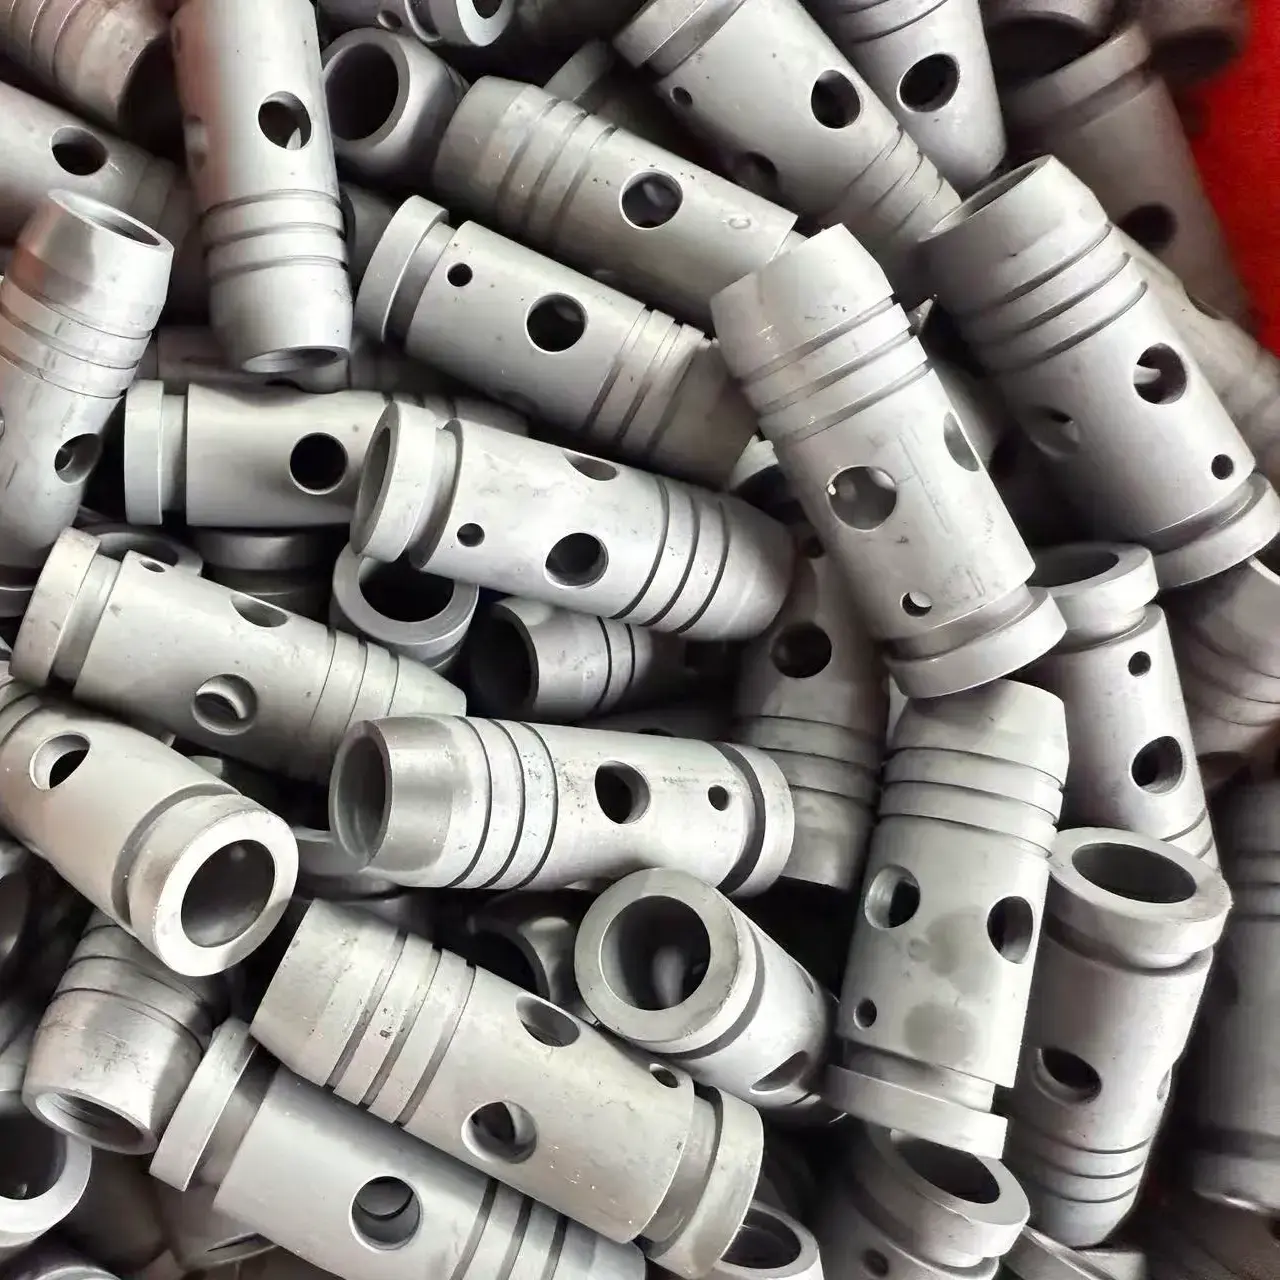
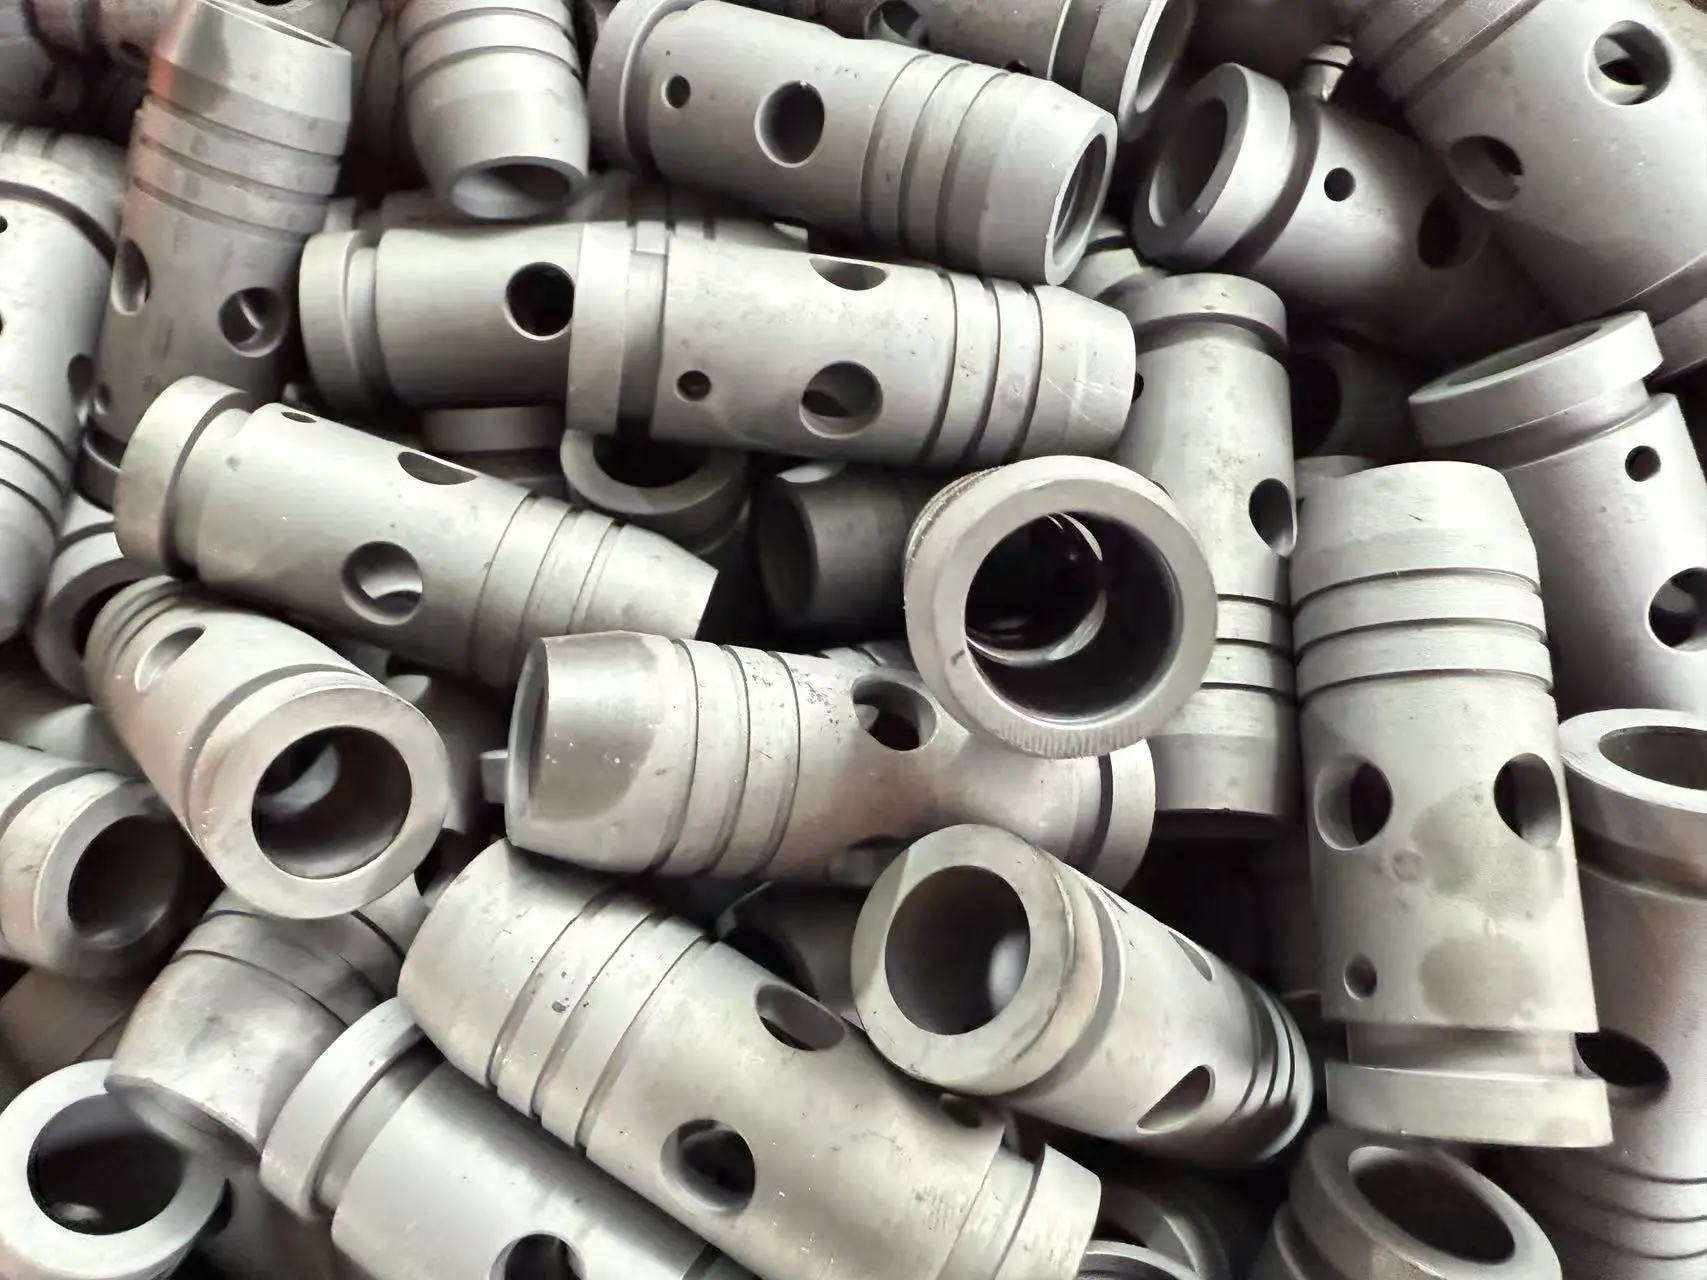
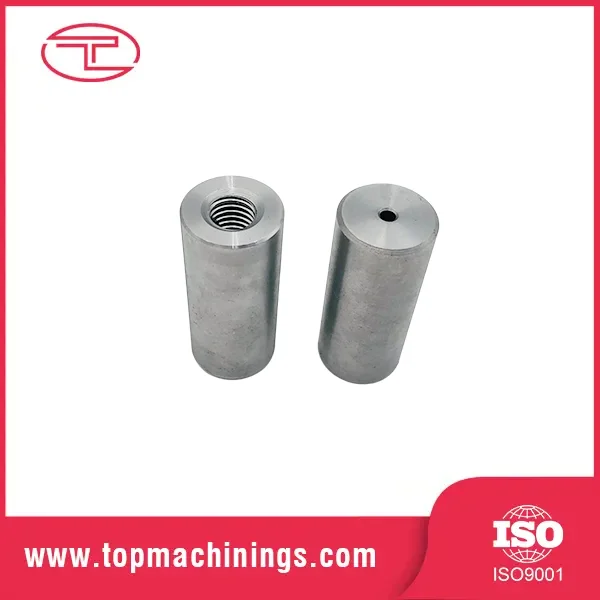
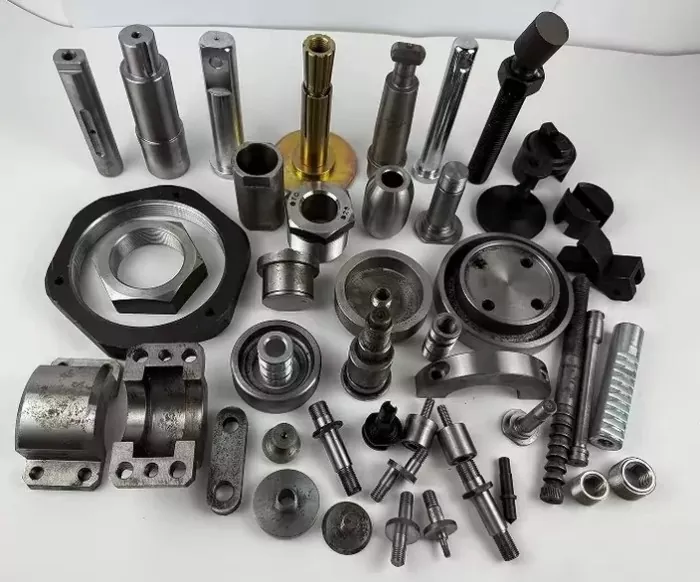
Компонента на шуплив цилиндар за прецизно вртење
  • Компонента на шуплив цилиндар за прецизно вртењеКомпонента на шуплив цилиндар за прецизно вртење

Компонента на шуплив цилиндар за прецизно вртење

Tuoyuan Metal ја прави прецизната вртечка компонента на шупливи цилиндри во Кина на високобрзински CNC стругови, здодевни отвори од 5mm до 80mm до ±0,01mm со дебелина на ѕидот од 0,05mm. Тенките ѕидови се планирани во меки вилици, така што делот не се враќа кога ќе се ослободи чашката. Испратете го цртежот и ние ќе ја потврдиме изводливата дебелина на ѕидот, односот на отворите и процесот пред да цитираме.
    Оценка: 5.0
    (Број на рејтинг: 1)

    Tuoyuan Metal ја врти компонентата на шупливиот цилиндар за прецизно вртење на стругови со двојно вретено и машински центри под еден покрив во округот Џимо, Кингдао. Здодевните, вртењето и секундарните операции остануваат на еден процесен лист, така што дупката и надворешниот дијаметар се мерат според истата основна линија. Испратете го цртежот, а понудата ќе се врати со планот на процесот, извештајот од првата статија и цената за томовите што очекувате да бидат објавени. Сертификатите за материјали и OEM пакување патуваат со секоја пратка.

    Карактеристики на производот

    Овие шупливи цилиндрични делови се користат во склопови каде што е потребна точност на отворот, дебелина на ѕидот и усогласување помеѓу внатрешните и надворешните површини.

    1. Точна контрола на отворите

    Дијаметарот на отворот се контролира на ±0,01mm стандардно, со ±0,005mm достапни за избраните карактеристики. Мерењата се прават преку длабочината на дупката наместо да се проверува само влезната површина, помагајќи да се идентификуваат димензионалните промени долж внатрешната површина.

    2. Стабилна обработка на тенок ѕид

    Деловите со тенок ѕид се обработуваат со соодветни методи на стегање за да се намали деформацијата по отпуштањето од чак. Процесот користи досадни челусти каде што е потребно, дозволувајќи им на силата на стегање да се дистрибуира околу обемот.

    3. Конзистентна дебелина на ѕидот

    Варијацијата на ѕидовите се контролира во рамките на 0,05 mm и се проверува на повеќе позиции околу обемот. Овој метод на проверка помага да се идентификуваат отворите надвор од центарот пред пратката.


    Спецификации

    Име Компонента на шупливи цилиндри за прецизно вртење
    Материјал 304 / 316 / 316L нерѓосувачки, 1045 јаглероден челик, 6061 / 7075 алуминиум, месинг, бронза
    Надворешен дијаметар 8 мм - 200 мм
    Дијаметар на отворот 5 мм - 180 мм
    Дебелина на ѕидот 1,0мм - 30мм; потенки на преглед
    Должина 5 мм - 500 мм
    Толеранција на досада ±0,01mm стандард; ±0,005mm на избраните карактеристики
    Заобленост Стандард од 0,01 мм
    Варијација на ѕидови во рамките на 0,05 мм
    Концентричност 0,02 mm помеѓу отворот и надворешниот дијаметар
    Површинска завршница Ra 0,4 - 1,6 µm на отвори како што е обработено
    Додадена завршна обработка Пасивација, брусење, тврд хром, анодизирање, позлата


    Апликации

    Шупливата структура им овозможува на овие обработени делови да се користат каде што се потребни внатрешни премини, прецизни површини за монтирање и стабилни димензии. Компонентата на шупливи цилиндри за прецизно вртење најчесто се користи во механички склопови кои зависат од усогласувањето на отворите и контролираната дебелина на ѕидот.

    ● Хидраулични и пневматски облоги на цилиндри, чаури и жлезди

    ● Куќишта за лежишта и празни места за черупка каде што е важно усогласувањето на вратилото

    ● Водечки цевки и чаури што се користат во опремата за автоматизација и пакување

    ● Куќишта на сензори и инструменти со прецизни внатрешни површини

    ● Тела на филтер и сепаратор за апликации со среден проток

    ● Носете чаури и дистанци инсталирани во механички конструкции

    Процес на обработка

    Производствената низа за компонента на шупливи цилиндри за прецизно вртење се фокусира на одржување на точноста на отворот додека ја контролира деформацијата за време на обработката.

    1. Грубо вртење и подготовка

    Суровината е подготвена и грубата обработка го отстранува вишокот материјал додека остава додаток за завршните операции.

    2. Завршување на отворот

    Внатрешното дупчење е завршено според потребниот дијаметар, длабочина и толеранција. За подлабоки дупки, параметрите за обработка се прилагодуваат според односот должина-дијаметар.

    3. Завршување со надворешен дијаметар

    Надворешниот дијаметар е завршен по внатрешната обработка за да се одржи односот помеѓу отворот и надворешната површина.

    4. Инспекција пред испорака

    Димензионални записи, сертификати за материјали и податоци за инспекција може да се подготват според барањата на проектот.


    Избор на материјал

    Изборот на материјал зависи од работната средина, барањата за корозија, условите за обработка и барањата за финално склопување.


    Материјал Забелешка за обработка Заедничка апликација
    304 нерѓосувачки Работа-брзо се стврднува; светлина поминува и дарежлива течност за ладење Облоги на цилиндри, ракави за пумпа
    316L не'рѓосувачки Прилагоден за заварување со молибден за должност на хлорид Куќишта за хемиска и прехранбена опрема
    1045 јаглероден челик Стврднат по обработката каде абењето е важно Тела и цилиндри на хидраулични жлезди
    6061 алуминиум Брзо за машинско, лесни, се онеспособуваат Автоматски водич цевки и разделувачи
    Бронза / месинг Површина на лежиште со природно подмачкување Завеси со черупка и носат ракави


    Контрола на квалитет

    Инспекцијата се фокусира на точноста на отворот, заобленоста, концентричноста и дебелината на ѕидот. Секое мерење е поврзано со барањата за обработка за да се обезбеди дека готовите делови ги исполнуваат спецификациите на цртежот.

    1. Мерење на отвори

    Внатрешните микрометри, мерачите на воздухот и компараторите на отворите се користат за проверка на димензиите на отворите на различни длабочини наместо да се мери само површината на отворот.

    2. Верификација на геометрија

    Заобленоста, исправноста и точноста на положбата се проверуваат според податоците од мерењето во првата статија. Концентричноста на отворот и надворешниот дијаметар може да се контролира во рамките на 0,02 mm.

    3. Инспекција на дебелина на ѕидот

    Дебелината на ѕидот се мери на повеќе точки околу обемот за да се идентификува нерамномерната распределба на материјалот.

    4. Евиденција за производство

    Сертификатите за материјалот и информациите за мерење се евидентираат според бројот на работното место за следење на производството.


    Зошто да не изберете нас

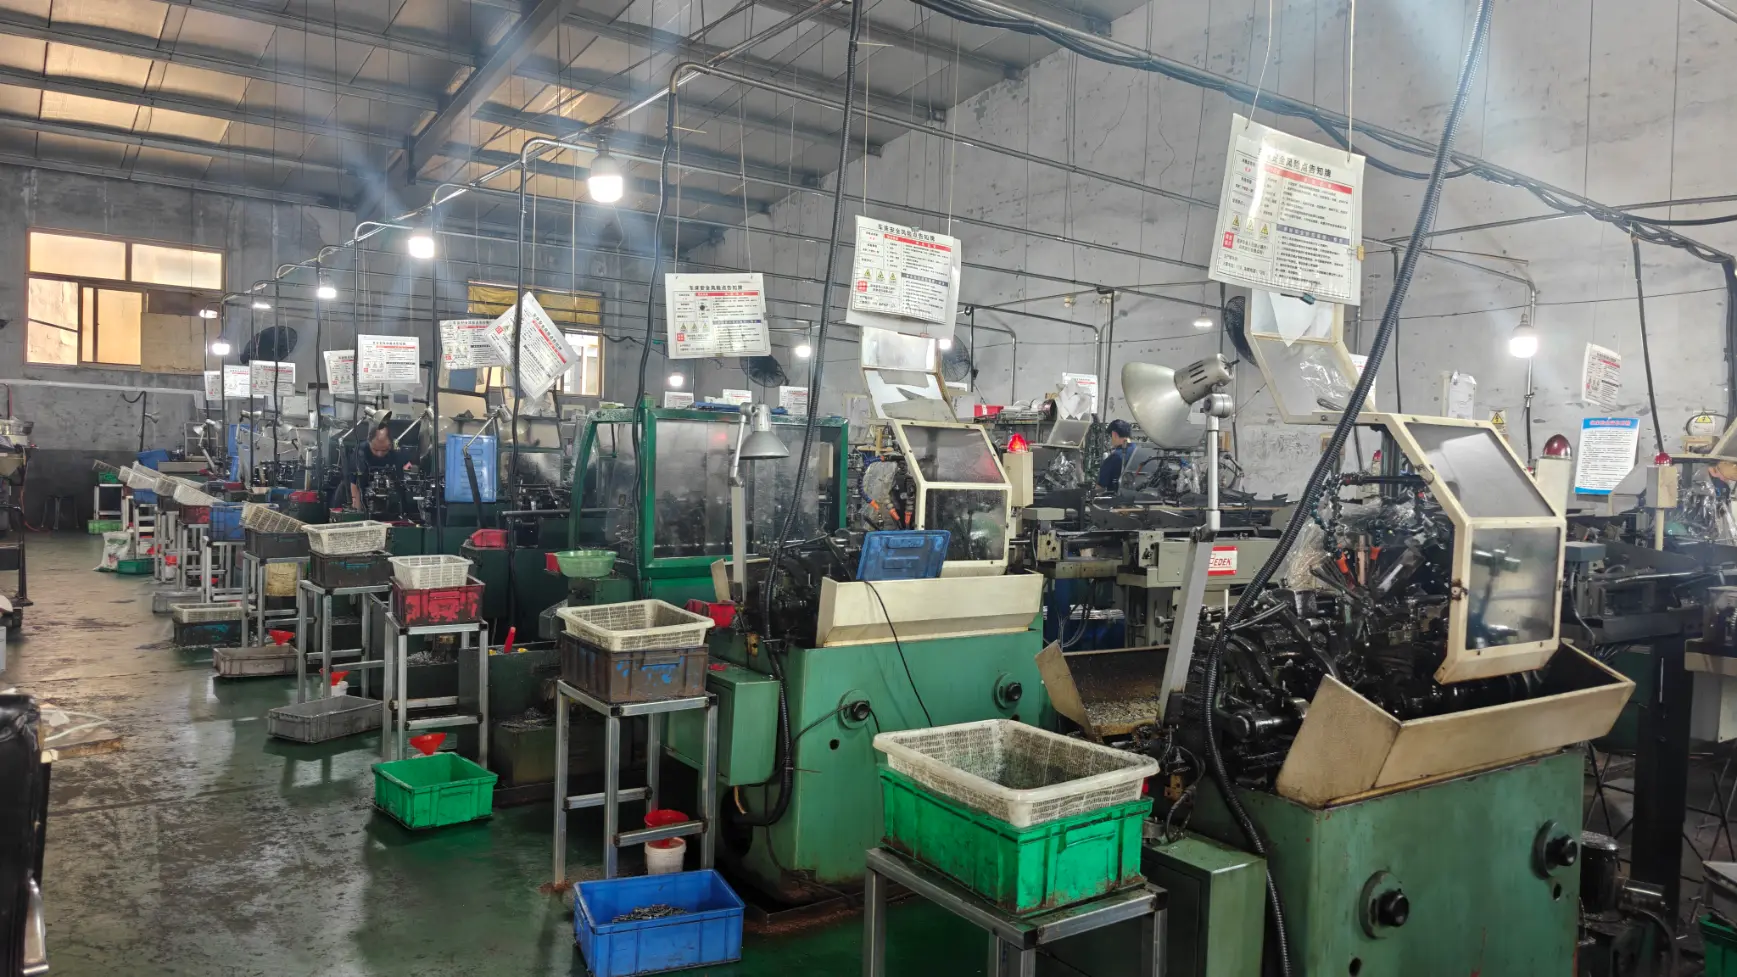
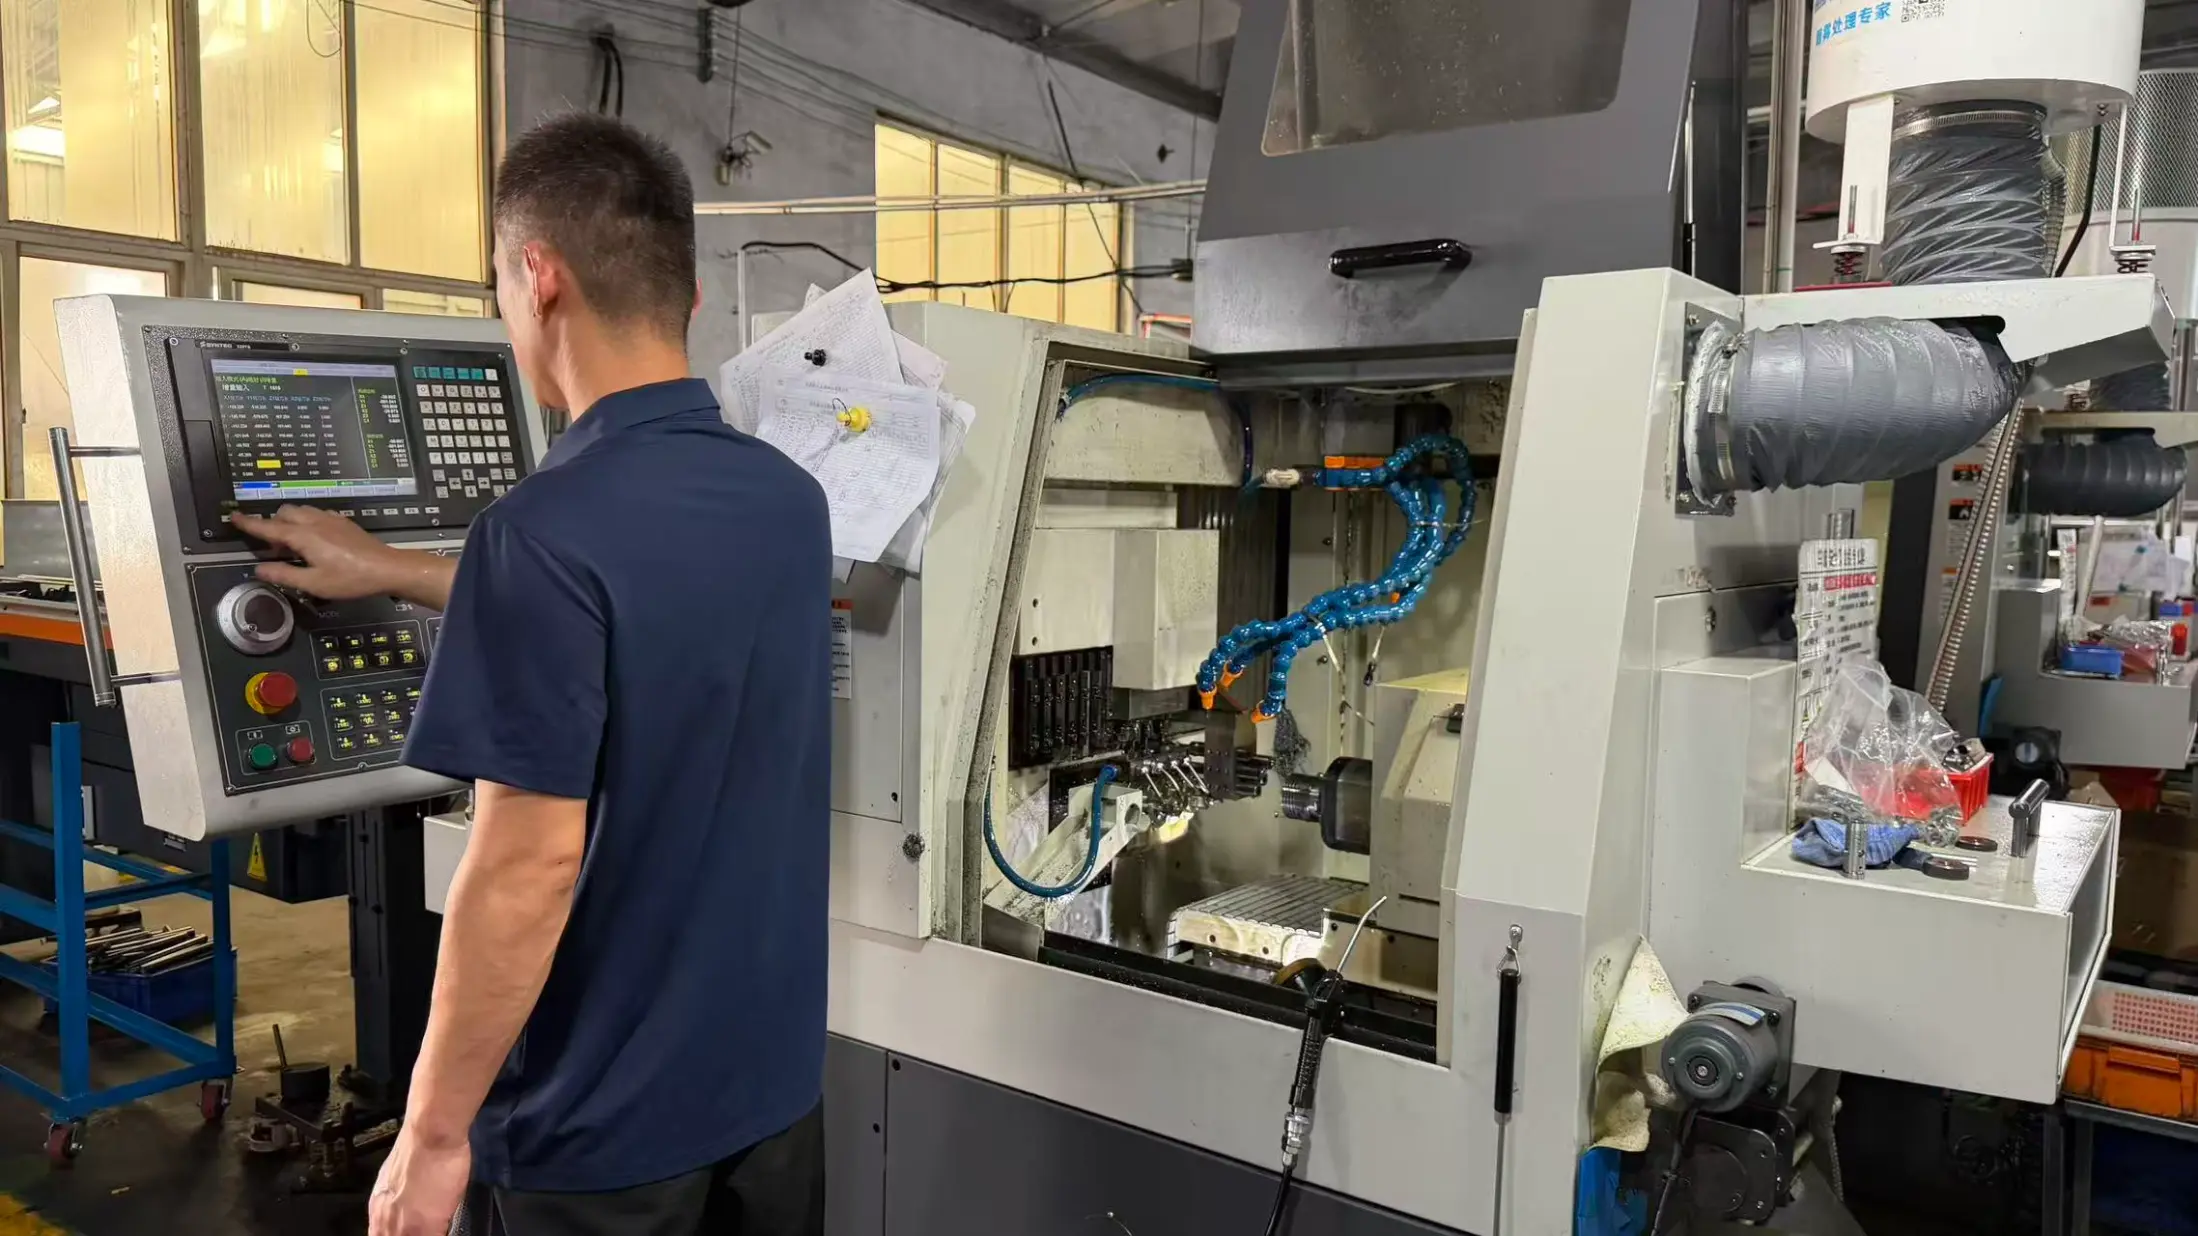
    Металот Tuoyuan ја обработува компонентата на шупливиот цилиндар со прецизно вртење преку CNC вртење и машински операции во својата работилница во округот Џимо, Кингдао. Вртењето, здодевноста и секундарните операции се управуваат под ист производствен систем за да се намалат разликите во процесот помеѓу фазите на обработка.

    Опрема

    Работилницата вклучува 20 високобрзински прецизни CNC стругови, 5 машински центри, 10 стругови со централно дупчење со двојно вретено и 30 автоматски стругови.

    Производна област

    Објектот опфаќа 5.000 m² со можност за внатрешна обработка на површината и распоред на производство контролиран од ERP.

    Систем за квалитет

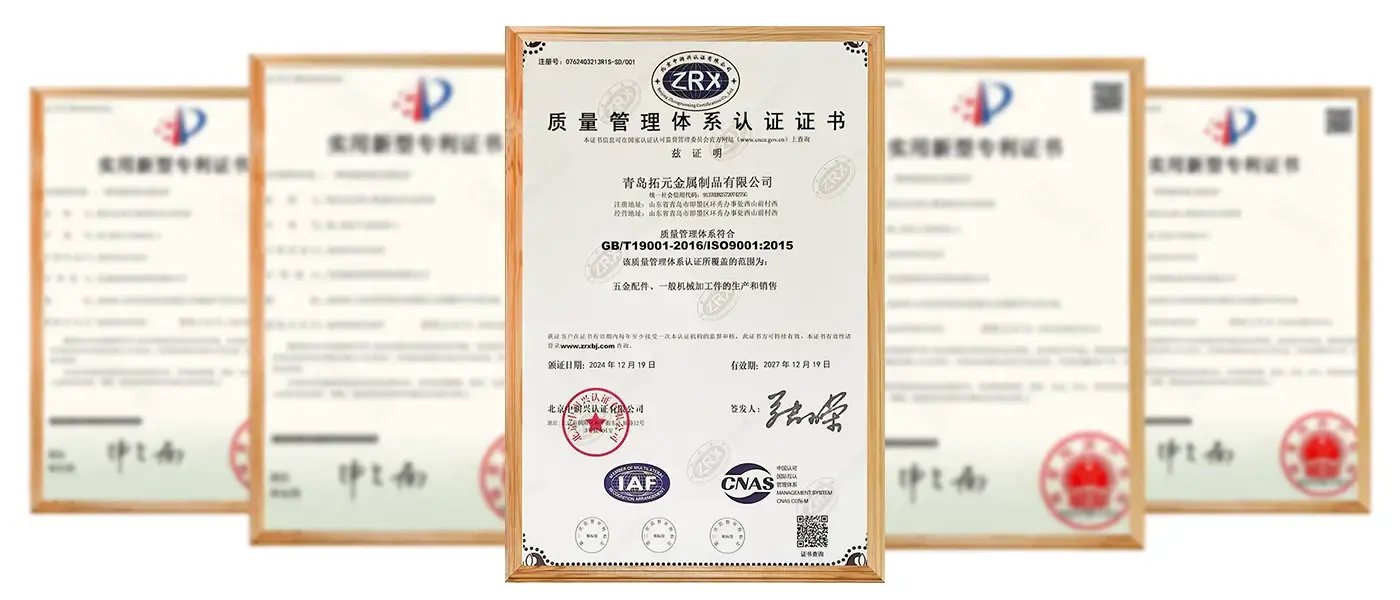
    Производството ги следи барањата за управување со квалитет ISO 9001, со SGS или TUV инспекција од трета страна достапна кога е потребно.

    Производствен капацитет

    Годишното производство надминува 100 милиони прецизни метални делови, поддржувајќи и производство на примероци и редовни програми за производство.


    Најчесто поставувани прашања

    П1: Колку тенок ѕид може да се обработува на шуплива цилиндерска компонента за прецизно вртење?

    О: Ние обработуваме ѕидови до околу 1,0 mm и потенки при преглед каде делот е доволно краток за да остане крут. Испратете го цртежот и ние ќе го потврдиме изводливиот ѕид со планот на процесот.


    П2: Дали можете да ја држите дупката концентрична со надворешниот дијаметар?

    О: Да. Здодевноста и вртењето во едно поставување ја задржува концентричноста во рамките на 0,02 mm и поцврста таму каде што му треба на склопот.


    П3: Дали ги брусите или мелете дупките, како и ги вртите?

    О: Ние се вртиме и дупнеме во куќата, и организираме брусење или тврд хром за дупките на кои им треба облога во огледало или отпорност на абење. И двете се цитирани со делот, а не додадени потоа.


    П4: Кои информации треба да ги цитирате?

    О: 2D или 3D цртеж со материјал, толеранција на отвори и сооднос на длабочина на отворот. Ако имате само примерок, испратете го и ние ќе го измериме и ќе ви вратиме цртеж за одобрување пред да ја цитирате компонентата на шупливиот цилиндар за прецизно вртење.


    П5: Дали се достапни процеси за завршување на површината?

    О: Да. Процесите на пасивација, брусење, тврд хром, анодизирање и позлата може да се организираат според барањата.


    П6: Како се проверуваат готовите делови?

    О: Деловите се проверуваат преку димензионално мерење, инспекција на отвори, проверка на заобленоста и евиденција за производство.


    Испрати барање
    Контакт Инфо
    • Адреса

      Село Xishanqian, улица Huanxiu, округ Џимо, градот Кингдао, провинција Шандонг, Кина

    • Е-пошта

      Lucky@topmachinings.com

    За прашања за прецизно свртени делови, прецизни компоненти за обработка, компоненти обработени со CNC или ценовници, ве молиме оставете ни ја вашата е-пошта и ние ќе стапиме во контакт во рок од 24 часа.
    Оценка:
    5.0
    X
    Ние користиме колачиња за да ви понудиме подобро искуство во прелистувањето, да го анализираме сообраќајот на страницата и да ја персонализираме содржината. Со користење на оваа страница, вие се согласувате со нашата употреба на колачиња. Политика за приватност
    ОтфрлиПрифати